- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
தொழில்துறை மற்றும் மொபைல் சாதனங்களுக்கு ஹைட்ராலிக் கூறுகள் ஏன் அவசியம்?
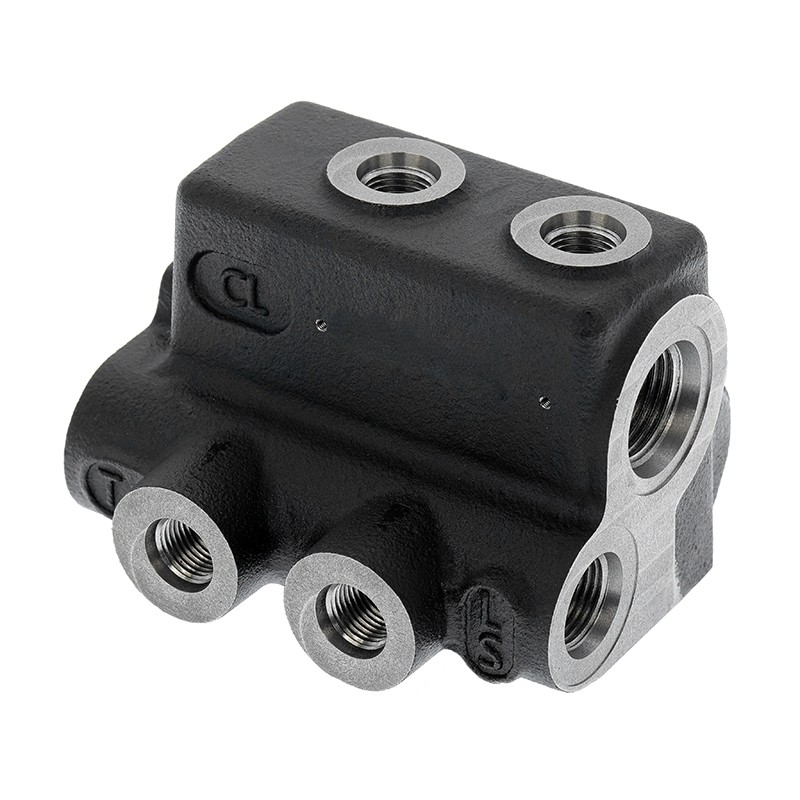
ஹைட்ராலிக் கூறுகள்தொழில்துறை மற்றும் மொபைல் சாதனங்களுக்கு அவசியமானவை, ஏனெனில் அவை அழுத்தப்பட்ட திரவம் எவ்வாறு உருவாக்கப்படுகிறது, விநியோகிக்கப்படுகிறது, ஒழுங்குபடுத்தப்படுகிறது மற்றும் இயந்திர இயக்கமாக மாற்றப்படுகிறது. கட்டுமான இயந்திரங்கள் மற்றும் விவசாய உபகரணங்கள் முதல் தொழிற்சாலை ஆட்டோமேஷன் மற்றும் பொருள் கையாளுதல் அமைப்புகள் வரை, ஹைட்ராலிக் தொழில்நுட்பம் தூக்குதல், கிளாம்பிங், ஸ்டீயரிங், பிரேக்கிங் மற்றும் பிற கோரும் செயல்பாடுகளுக்கு தேவையான சக்தி மற்றும் கட்டுப்பாட்டுத்தன்மையை வழங்குகிறது. ஹைட்ராலிக் வால்வு தொகுதிகள், பன்மடங்கு உடல்கள், திரட்டி சார்ஜிங் வால்வுகள் மற்றும் பிரேக் விகிதாச்சார வால்வுகள் போன்ற கூறுகள், தேவையான அழுத்தம் மற்றும் ஓட்ட விகிதத்தில் திரவம் சரியான ஆக்சுவேட்டரை அடைகிறதா என்பதை தீர்மானிக்கிறது.
உபகரண செயல்திறன் ஹைட்ராலிக் பம்ப் அல்லது சிலிண்டரை விட அதிகமாக சார்ந்துள்ளது. உள் பத்திகள், வால்வு இடைமுகங்கள், சீலிங் மேற்பரப்புகள், திரிக்கப்பட்ட துறைமுகங்கள் மற்றும் துல்லிய-எந்திர துளைகள் அனைத்தும் அமைப்பின் பதில், கசிவு கட்டுப்பாடு மற்றும் இயக்க நம்பகத்தன்மையை பாதிக்கின்றன.கிங்டாவ் டிஃபோன் மெஷினரி கோ., லிமிடெட்.துல்லியமான எந்திரம் மற்றும் தொடர்புடைய உற்பத்தி செயல்முறைகள் மூலம் தனிப்பயன் ஹைட்ராலிக் பாகங்களை உற்பத்தி செய்கிறது. இந்த கூறுகளின் பங்கைப் புரிந்துகொள்வது உபகரண உற்பத்தியாளர்களுக்கு பொருத்தமான பொருட்களைத் தேர்ந்தெடுக்க உதவுகிறது, இயந்திரத் தேவைகளை வரையறுக்கிறது மற்றும் உண்மையான இயக்க நிலைமைகளின் கீழ் தொடர்ந்து செயல்படும் ஹைட்ராலிக் அமைப்புகளை உருவாக்குகிறது.
பொருளடக்கம்
1. ஹைட்ராலிக் அமைப்புகள் ஏன் துல்லியமாக வடிவமைக்கப்பட்ட கூறுகளைச் சார்ந்தது?
3. கூறு நம்பகத்தன்மையை என்ன உற்பத்தி மற்றும் தரத் தேவைகள் தீர்மானிக்கின்றன?
அடிக்கடி கேட்கப்படும் கேள்விகள்
ஹைட்ராலிக் அமைப்புகள் துல்லியமாக வடிவமைக்கப்பட்ட கூறுகளை ஏன் சார்ந்துள்ளது?
ஒரு ஹைட்ராலிக் அமைப்பு அழுத்தப்பட்ட திரவத்தின் மூலம் சக்தியை கடத்துகிறது. பம்ப் ஓட்டத்தை வழங்குகிறது, வால்வுகளை நேரடியாக கட்டுப்படுத்துகிறது மற்றும் அந்த ஓட்டத்தை ஒழுங்குபடுத்துகிறது, மேலும் ஆக்சுவேட்டர்கள் ஹைட்ராலிக் ஆற்றலை நேரியல் அல்லது சுழலும் இயக்கமாக மாற்றுகிறது. சுற்றுவட்டத்தில் உள்ள மற்ற உறுப்புகளுடன் பணிபுரியும் போது ஒவ்வொரு பகுதியும் அதன் ஒதுக்கப்பட்ட செயல்பாட்டைச் செய்ய வேண்டும். பம்ப் மற்றும் ஆக்சுவேட்டர் சரியாகத் தேர்ந்தெடுக்கப்பட்டாலும், மோசமாக வடிவமைக்கப்பட்ட பாதை, தவறாக நிலைநிறுத்தப்பட்ட போர்ட் அல்லது பொருத்தமற்ற சீல் மேற்பரப்பு முழு அமைப்பின் செயல்திறனைப் பாதிக்கலாம்.
திரவக் கட்டுப்பாடு எவ்வாறு உபகரண இயக்கமாக மாற்றப்படுகிறது?
ஹைட்ராலிக் அமைப்புகள் ஒப்பீட்டளவில் சிறிய உபகரண அமைப்புகளுக்குள் கணிசமான சக்தியை வழங்குவதற்கான அவற்றின் திறனுக்காக மதிப்பிடப்படுகின்றன. அழுத்தப்பட்ட எண்ணெய் ஒரு சிலிண்டருக்குள் நுழையும் போது, அது பிஸ்டன் பகுதியில் நேரியல் சக்தியை உருவாக்குகிறது. திரவம் ஒரு ஹைட்ராலிக் மோட்டாரை இயக்கும் போது, அழுத்தம் மற்றும் ஓட்டம் சுழற்சி முறுக்கு மற்றும் வேகத்திற்கு பங்களிக்கிறது. கண்ட்ரோல் சர்க்யூட் ஆக்சுவேட்டரை எவ்வளவு திரவம் அடைகிறது, எந்த திசையில் பயணிக்கிறது மற்றும் எந்த அழுத்த சூழ்நிலையில் உபகரணங்கள் இயங்குகிறது என்பதை தீர்மானிக்கிறது.
இந்த சுற்றுக்குள் வெவ்வேறு கூறுகள் குறிப்பிட்ட செயல்பாடுகளைச் செய்கின்றன:
- திசைக் கட்டுப்பாட்டு வால்வுகள் ஹைட்ராலிக் திரவம் மற்றும் கட்டுப்பாட்டு ஆக்சுவேட்டர் இயக்கத்தால் எடுக்கப்பட்ட பாதையை தீர்மானிக்கிறது.
- அழுத்தம் நிவாரண வால்வுகள் வரையறுக்கப்பட்ட அமைப்பை மீறும் அழுத்தத்திற்கு எதிராக சுற்றுகளை பாதுகாக்கின்றன.
- ஓட்டக் கட்டுப்பாட்டு வால்வுகள் ஒரு சுற்று வழியாக செல்லும் திரவத்தின் அளவைக் கட்டுப்படுத்துவதன் மூலம் ஆக்சுவேட்டர் வேகத்தைக் கட்டுப்படுத்துகின்றன.
- காசோலை வால்வுகள் தலைகீழ் ஓட்டத்தை கட்டுப்படுத்தும் போது நியமிக்கப்பட்ட திசையில் ஓட்டத்தை அனுமதிக்கின்றன.
- ஹைட்ராலிக் பன்மடங்கு பல வால்வுகள் மற்றும் உள் பத்திகளை ஒரு சிறிய அமைப்பில் இணைக்கிறது.
- குவிப்பான் சார்ஜிங் வால்வுகள் ஹைட்ராலிக் குவிப்பான்களுடன் தொடர்புடைய சார்ஜிங் மற்றும் கட்டுப்பாட்டு செயல்பாடுகளை ஆதரிக்கின்றன.
- பிரேக் விகிதாசார வால்வுகள் குறிப்பிட்ட உபகரணங்களுக்காக வடிவமைக்கப்பட்ட பிரேக்கிங் சர்க்யூட்களில் ஹைட்ராலிக் அழுத்த விநியோகத்தை நிர்வகிக்க உதவுகின்றன.
இந்த கூறுகளுக்கு இடையிலான தொடர்பு, ஒரு இயந்திரம் சீராகத் தொடங்குகிறதா, நிலையான இயக்க வேகத்தை பராமரிக்கிறதா, உள்ளீடுகளைக் கட்டுப்படுத்துவதற்கு துல்லியமாக பதிலளிக்கிறதா மற்றும் மாறும் சுமைகளைக் கையாளுகிறதா என்பதை தீர்மானிக்கிறது. எடுத்துக்காட்டாக, ஒரு மொபைல் அகழ்வாராய்ச்சிக்கு கட்டுப்படுத்தப்பட்ட பூம் இயக்கம் தேவைப்படலாம், அதே நேரத்தில் ஆபரேட்டர் கை மற்றும் வாளியை சரிசெய்யும். ஒவ்வொரு உற்பத்தி சுழற்சியின் போதும் ஒரு தொழில்துறை அச்சுக்கு மீண்டும் மீண்டும் அழுத்தம் மற்றும் இயக்கம் தேவைப்படலாம். இரண்டு பயன்பாடுகளும் ஹைட்ராலிக் சர்க்யூட்டைச் சார்ந்தது, இதில் திரவ பாதைகள் மற்றும் கட்டுப்பாட்டு கூறுகள் தேவையான இயக்க வரிசைக்கு வடிவமைக்கப்பட்டுள்ளன.
ஹைட்ராலிக் சர்க்யூட் வடிவமைப்பிற்கு மேனிஃபோல்ட்ஸ் மற்றும் வால்வு பிளாக்ஸ் ஏன் முக்கியம்?
ஒரு ஹைட்ராலிக் பன்மடங்கு வால்வுகள், துறைமுகங்கள் மற்றும் உள் திரவப் பாதைகளை இணைக்க ஒரு சிறிய வழியை வழங்குகிறது. தனித்தனி குழாய்கள் மற்றும் பொருத்துதல்களை முழுவதுமாக நம்புவதற்கு பதிலாக, ஒரு பன்மடங்கு பல இணைப்புகளை ஒரு இயந்திர உடலில் ஒருங்கிணைக்க முடியும். இந்த ஏற்பாடு வெளிப்புற குழாய்களைக் குறைக்கலாம், நிறுவலை எளிதாக்கலாம் மற்றும் ஒட்டுமொத்த சுற்றுகளை மேலும் ஒழுங்கமைக்கலாம். பல ஹைட்ராலிக் செயல்பாடுகளை வரையறுக்கப்பட்ட உபகரண இடைவெளியில் கட்டுப்படுத்த வேண்டியிருக்கும் போது இது மிகவும் பயனுள்ளதாக இருக்கும்.
ஒரு வால்வு தொகுதி ஹைட்ராலிக் கட்டுப்பாட்டு உறுப்புகளுக்கான பெருகிவரும் இடங்கள் மற்றும் திரவ இணைப்புகளை வழங்குகிறது. வடிவமைப்பைப் பொறுத்து, அது வெட்டும் துளையிடப்பட்ட பத்திகள், திரிக்கப்பட்ட துறைமுகங்கள், வால்வு குழிவுகள், பெருகிவரும் முகங்கள் மற்றும் சீல் இடைமுகங்கள் ஆகியவற்றைக் கொண்டிருக்கலாம். இந்த அம்சங்கள் துல்லியமாக நிலைநிறுத்தப்பட வேண்டும், இதனால் நிறுவப்பட்ட வால்வுகள் சரியாக சீரமைக்கப்படும் மற்றும் உள் ஓட்ட பாதைகள் நோக்கம் கொண்டதாக இணைக்கப்படும்.
துல்லியம் முக்கியமானது, ஏனென்றால் உள் பாதை என்பது உலோகத் தொகுதியின் வழியாக ஒரு துளை அல்ல. அதன் விட்டம், நிலை, நேரான தன்மை, மேற்பரப்பின் நிலை மற்றும் வெட்டும் பத்திகளுடனான உறவு ஓட்டம் நடத்தை மற்றும் கூறுகளின் கூட்டமைப்பை பாதிக்கலாம். தவறான துளையிடுதல் அல்லது எந்திரம் பர்ர்களை விட்டுவிடலாம், தடைசெய்யப்பட்ட ஓட்டப் பகுதிகளை உருவாக்கலாம் அல்லது வால்வுகள் மற்றும் பிளக்குகள் நிறுவப்படும்போது சிரமங்களை ஏற்படுத்தலாம். ஹைட்ராலிக் சர்க்யூட்டில் எந்திர எச்சங்கள் நுழைவதைத் தடுக்க குறுக்கு-துறைமுகம் குறுக்குவெட்டுகளுக்கு பொருத்தமான டிபரரிங் மற்றும் சுத்தம் தேவை.
டிஃபோன் அதன் துல்லியமான இயந்திர தயாரிப்பு வகைகளில் ஹைட்ராலிக் பன்மடங்கு வால்வு உடல்கள் மற்றும் ஹைட்ராலிக் வால்வு தொகுதிகளை அடையாளம் காட்டுகிறது. அதன் வெளியிடப்பட்ட உற்பத்தித் தகவல்களில் துளை விட்டத்தை விட 20 மடங்குக்கும் அதிகமான நீளம் கொண்ட பத்திகளுக்கான ஆழமான துளை துளையிடுதல் மற்றும் சிக்கலான துறைமுகத்திற்கான பல-அச்சு எந்திரம் மற்றும் பெருகிவரும் வடிவவியல் ஆகியவை அடங்கும். துல்லியமான உள் இணைப்புகள் மற்றும் கவனமாக நிலைநிறுத்தப்பட்ட இடைமுகங்கள் தேவைப்படும் பன்மடங்கு வடிவமைப்புகளுக்கு இந்த திறன்கள் பொருத்தமானவை.
ஹைட்ராலிக் கூறுகள் கணினியுடன் பொருந்தாதபோது என்ன நடக்கும்?
ஒரு கூறு தனிமையில் பரிமாணமாக ஏற்றுக்கொள்ளப்படலாம் ஆனால் ஒரு குறிப்பிட்ட ஹைட்ராலிக் சுற்றுக்கு பொருந்தாது. போர்ட் இணைப்புகள் குறிப்பிட்ட பொருத்துதல்களுடன் பொருந்தாமல் இருக்கலாம், ஒரு வால்வு குழி தேர்ந்தெடுக்கப்பட்ட கெட்டிக்கு இடமளிக்காமல் இருக்கலாம் அல்லது ஒரு சீல் முகம் தேவையான தொடர்பு நிலையை வழங்காமல் இருக்கலாம். இந்த சிக்கல்கள் சட்டசபை தாமதங்கள், கசிவு, அழுத்தம் இழப்பு அல்லது நிலையற்ற செயல்பாட்டிற்கு வழிவகுக்கும்.
பொதுவான வடிவமைப்பு மற்றும் தேர்வு சிக்கல்கள் பின்வருமாறு:
- பொருந்தாத SAE, JIC, NPT அல்லது BSPP இணைப்பைப் பயன்படுத்துவது போன்ற தவறான போர்ட் நூல் விவரக்குறிப்புகள்.
- தேவையான ஓட்ட விகிதத்தை கட்டுப்படுத்தும் போதிய பத்தியின் பரிமாணங்கள் இல்லை.
- சீரமைப்பு மற்றும் அசெம்பிளியை பாதிக்கும் தவறான வால்வு மவுண்டிங் இடங்கள்.
- இயக்க அழுத்தம், வெப்பநிலை, திரவம் அல்லது சுற்றியுள்ள சூழலுக்கு பொருத்தமற்ற பொருள் தேர்வு.
- வெளிப்புற அல்லது உள் கசிவு அபாயத்தை அதிகரிக்கும் போதுமான சீல் மேற்பரப்பு தரம்.
- சில்லுகள் அல்லது சிராய்ப்பு துகள்கள் உணர்திறன் வால்வு மற்றும் ஆக்சுவேட்டர் பகுதிகளுக்குள் நுழைய அனுமதிக்கும் போதுமான சுத்தம் இல்லை.
ஹைட்ராலிக் சர்க்யூட் டிசைனுடன் ஏன் கூறு விவரக்குறிப்புகள் உருவாக்கப்பட வேண்டும் என்பதை இந்தச் சிக்கல்கள் விளக்குகின்றன. பொறியாளர்கள் வேலை அழுத்தம், ஓட்ட விகிதம், திரவ வகை, வெப்பநிலை வரம்பு, இணைப்பு தரநிலை, நிறுவல் இடம் மற்றும் எதிர்பார்க்கப்படும் கடமை சுழற்சியை ஒரு கூறு வரைபடத்தை இறுதி செய்வதற்கு முன் வரையறுக்க வேண்டும். ஒரு தெளிவான விவரக்குறிப்பு உற்பத்தியாளருக்கு பொருள் தேர்வு மற்றும் செயல்முறை திட்டமிடலுக்கு நம்பகமான அடிப்படையை வழங்குகிறது.
எங்களின் எந்திர அணுகுமுறையானது, அந்த பகுதியை தனிமைப்படுத்தப்பட்ட உலோக வடிவமாகக் கருதாமல், சுற்றுவட்டத்தில் கூறுகளின் பங்கைப் புரிந்துகொள்வதில் தொடங்குகிறது. OEM திட்டங்களுக்கு, வரைதல், மாதிரி, போர்ட் தளவமைப்பு மற்றும் தேவையான இடைமுகங்கள் ஆகியவை உற்பத்தி சாத்தியத்தை மதிப்பாய்வு செய்வதற்கான தொடக்க புள்ளியை வழங்குகின்றன. முடிக்கப்பட்ட இயந்திரத்தின் இயக்கத் தேவைகளுடன் கூறுகளின் இயற்பியல் அம்சங்களை இணைக்க இது உதவுகிறது.
முக்கிய ஹைட்ராலிக் பாகங்கள் தொழில்துறை மற்றும் மொபைல் சாதனங்களின் செயல்திறனை எவ்வாறு மேம்படுத்துகின்றன?
வெவ்வேறு ஹைட்ராலிக் பாகங்கள் சாதனத்தின் செயல்திறனை வெவ்வேறு வழிகளில் பாதிக்கின்றன. ஒரு பன்மடங்கு திரவ விநியோகத்தை ஒழுங்கமைக்கிறது, ஒரு வால்வு உடல் ஓட்டம் கட்டுப்பாட்டுக்கு தேவையான இடைமுகங்களை வழங்குகிறது, மேலும் ஒரு குவிப்பான் சார்ஜிங் வால்வு ஒரு குவிப்பான் சுற்றுவட்டத்தில் அழுத்த மேலாண்மையை ஆதரிக்கிறது. பிரேக் விகிதாச்சார வால்வு பிரேக்கிங் அமைப்பில் அழுத்த விநியோகத்தை நிர்வகிப்பதன் மூலம் வேறுபட்ட நோக்கத்திற்கு உதவுகிறது. இந்த வேறுபாடுகளைப் புரிந்துகொள்வது, பரந்த கூறு பெயரை நம்புவதற்குப் பதிலாக, பயன்பாட்டிற்கான சரியான பகுதியைக் குறிப்பிட வாங்குபவர்களுக்கு உதவுகிறது.
ஹைட்ராலிக் வால்வு தொகுதிகள் மற்றும் பன்மடங்குகள் எங்கே பயன்படுத்தப்படுகின்றன?
ஹைட்ராலிக் வால்வு தொகுதிகள் மற்றும் பன்மடங்குகள் அமைப்புகளில் பயன்படுத்தப்படுகின்றன, அங்கு பல ஹைட்ராலிக் செயல்பாடுகள் ஒரு சிறிய ஏற்பாட்டின் மூலம் கட்டுப்படுத்தப்பட வேண்டும். தொழில்துறை இயந்திரங்கள் அவற்றைப் பிடுங்குதல், தூக்குதல், பொருத்துதல் மற்றும் அழுத்துதல் செயல்பாடுகளை ஒருங்கிணைக்க பயன்படுத்தலாம். திசைமாற்றி, ஏற்றம், கை, பயணம் அல்லது துணை செயல்பாடுகளுக்கு எண்ணெயை விநியோகிக்க மொபைல் உபகரணங்கள் பன்மடங்கு அசெம்பிளிகளைப் பயன்படுத்தலாம்.
பல பொதுவான பயன்பாடுகளைக் கவனியுங்கள்:
- கட்டுமான இயந்திரங்கள்:அகழ்வாராய்ச்சிகள், ஏற்றிகள் மற்றும் தூக்கும் கருவிகள் மாறும் சுமைகளின் கீழ் இயக்கத்தைக் கட்டுப்படுத்த ஹைட்ராலிக் சுற்றுகளைப் பயன்படுத்துகின்றன. வால்வு தொகுதிகள் பம்புகள், கட்டுப்பாட்டு வால்வுகள் மற்றும் ஆக்சுவேட்டர்களுக்கு இடையே இணைப்புகளை ஏற்பாடு செய்கின்றன.
- விவசாய இயந்திரங்கள்:டிராக்டர்கள், அறுவடைக் கருவிகள் மற்றும் நடவு கருவிகள் கருவிகளைத் தூக்குவதற்கும், வேலை செய்யும் நிலைகளை சரிசெய்வதற்கும், துணை வழிமுறைகளை இயக்குவதற்கும் ஹைட்ராலிக் சக்தியைப் பயன்படுத்துகின்றன.
- தொழில்துறை ஆட்டோமேஷன்:உற்பத்திக் கோடுகள், அழுத்தங்கள் மற்றும் பொருள் கையாளுதல் அமைப்புகள் ஆகியவை கட்டுப்படுத்தப்பட்ட ஹைட்ராலிக் இயக்கத்தை இறுக்கி, நிலைப்படுத்துதல் மற்றும் மீண்டும் மீண்டும் செயல்படும்.
- சுரங்க உபகரணங்கள்:அதிர்வு, தூசி, சுமை மாறுபாடு மற்றும் வரையறுக்கப்பட்ட நிறுவல் இடம் ஆகியவை கூறு வடிவமைப்பில் கூடுதல் கோரிக்கைகளை வைக்கும் ஹைட்ராலிக் சுற்றுகள் அதிக-கடமை இயக்கமுறைகளை இயக்குகின்றன.
- சிறப்பு நோக்கம் கொண்ட இயந்திரங்கள்:தனிப்பயன் உபகரணங்களுக்கு ஒரு குறிப்பிட்ட நிறுவல் உறைக்குள் பல கட்டுப்பாட்டு செயல்பாடுகளை இணைக்கும் பன்மடங்கு தளவமைப்பு தேவைப்படலாம்.
ஒரு பன்மடங்கு தனித்தனி குழாய்கள் மற்றும் பொருத்துதல்களிலிருந்து முழுமையாக கூடியிருக்கும் சுற்றுடன் ஒப்பிடும்போது வெளிப்புற இணைப்புகளின் எண்ணிக்கையை குறைக்கலாம். குறைவான வெளிப்புற மூட்டுகள் நிறுவலை எளிதாக்கலாம் மற்றும் சாத்தியமான கசிவு புள்ளிகளைக் குறைக்கலாம், இருப்பினும் உண்மையான முடிவு சுற்று அமைப்பு, சீல் வடிவமைப்பு, அசெம்பிளி தரம் மற்றும் பராமரிப்பு நடைமுறைகளைப் பொறுத்தது. தேவையற்ற கட்டுப்பாடுகள், கூர்மையான மாற்றங்கள் மற்றும் பொருத்தமற்ற ஓட்டப் பாதைகளைத் தவிர்க்க உள் பத்திகள் இன்னும் வடிவமைக்கப்பட வேண்டும்.
OEM உற்பத்தியாளருக்கு, ஹைட்ராலிக் பொறியியல் மற்றும் உபகரண பேக்கேஜிங் ஆகியவற்றுக்கு இடையேயான ஒரு முக்கியமான இடைமுகம் பன்மடங்கு ஆகும். அதன் பெருகிவரும் துளைகள், போர்ட் நோக்குநிலை, ஒட்டுமொத்த பரிமாணங்கள் மற்றும் வால்வு நிலைகள் ஆகியவை சுற்றியுள்ள கட்டமைப்பிற்கு பொருந்த வேண்டும். தொகுதி மிகவும் பெரியதாக இருந்தால், அது மற்ற கூறுகளுடன் தலையிடலாம். போர்ட்கள் தவறாக அமைந்திருந்தால், ஹோஸ் ரூட்டிங் மற்றும் சேவை அணுகல் கடினமாக இருக்கலாம். இவை நடைமுறை வடிவமைப்புக் கருத்தாகும், அவை உற்பத்திக்கு முன் தீர்க்கப்பட வேண்டும்.
அக்யூமுலேட்டர் சார்ஜிங் வால்வுகள் ஹைட்ராலிக் அமைப்புகளை எவ்வாறு ஆதரிக்கின்றன?
ஹைட்ராலிக் குவிப்பான்கள் குவிப்பானின் வடிவமைப்பைப் பொறுத்து, அழுத்தக்கூடிய வாயு அல்லது மற்றொரு ஆற்றல்-சேமிப்பு பொறிமுறைக்கு எதிராக அழுத்தப்பட்ட திரவத்தை வைத்திருப்பதன் மூலம் ஆற்றலைச் சேமிக்கின்றன. அவை அழுத்த ஏற்ற இறக்கங்களை உறிஞ்சவும், உச்ச தேவையின் போது துணை ஓட்டத்தை வழங்கவும், கசிவை ஈடு செய்யவும் மற்றும் தேர்ந்தெடுக்கப்பட்ட சுற்றுகளில் அழுத்தத்தை பராமரிக்கவும் உதவும். ஒரு திரட்டி சார்ஜிங் வால்வு கட்டுப்படுத்தப்பட்ட சார்ஜிங் மற்றும் திரட்டி அழுத்தத்தை நிர்வகித்தல் தேவைப்படும் அமைப்புகளில் பயன்படுத்தப்படுகிறது.
கட்டுமான இயந்திரங்கள் மற்றும் தொழில்துறை உபகரணங்களில், அவசர ஆற்றல் வழங்கல், அழுத்தத்தை நிலைப்படுத்துதல் அல்லது தற்காலிக உச்ச ஓட்ட உதவி போன்ற செயல்பாடுகளை திரட்டி தொடர்பான சுற்றுகள் ஆதரிக்கலாம். சரியான பங்கு சுற்று வடிவமைப்பைப் பொறுத்தது. சார்ஜிங் வால்வு குவிப்பான் ஏற்பாடு, அழுத்தம் தேவைகள், போர்ட் இணைப்புகள் மற்றும் திரவ விவரக்குறிப்புகள் ஆகியவற்றுடன் இணக்கமாக இருக்க வேண்டும். பொருத்தமின்மை சார்ஜிங் நடத்தையை பாதிக்கலாம் அல்லது பாதுகாப்பற்ற இயக்க நிலையை உருவாக்கலாம்.
முக்கியமான பொறியியல் விவரங்கள் பின்வருமாறு:
- மதிப்பிடப்பட்ட வேலை அழுத்தம் மற்றும் கணினி வடிவமைப்பால் அனுமதிக்கப்பட்ட அதிகபட்ச அழுத்தம்.
- குவிப்பான் மற்றும் ஹைட்ராலிக் சுற்றுக்கான இணைப்பு பரிமாணங்கள் மற்றும் நூல் தரநிலைகள்.
- உள் துளை பரிமாணங்கள் மற்றும் சீல் வடிவியல்.
- ஹைட்ராலிக் திரவம் மற்றும் இயக்க சூழலுடன் பொருள் பொருந்தக்கூடிய தன்மை.
- உபகரணங்கள் சுற்று மூலம் வரையறுக்கப்பட்ட தேவையான பதில் மற்றும் கட்டுப்பாட்டு நடத்தை.
- முடிக்கப்பட்ட வால்வு உடல் அல்லது சட்டசபைக்கான ஆய்வு மற்றும் சோதனை தேவைகள்.
டிஃபோன் தனிப்பயன் குவிப்பான் சார்ஜிங் வால்வு வழங்கலை வெளியிடுகிறது மற்றும் துல்லியமான எந்திரம் மூலம் மூல வார்ப்பிலிருந்து உற்பத்தியை விவரிக்கிறது. தேர்ந்தெடுக்கப்பட்ட இயந்திர செயல்பாடுகள் பரிமாண சகிப்புத்தன்மையை 0.005 மிமீ மற்றும் உள் துளை சகிப்புத்தன்மையை 0.002 மிமீ வரை அடையலாம் என்றும் அதன் தயாரிப்பு தகவல்கள் கூறுகின்றன. இந்த புள்ளிவிவரங்கள் குறிப்பிட்ட எந்திர சூழலுக்கான தயாரிப்பு-பக்க உரிமைகோரல்கள், ஒவ்வொரு வால்வு அல்லது ஒவ்வொரு அம்சத்திற்கும் உலகளாவிய சகிப்புத்தன்மை அல்ல. வரைதல் மற்றும் ஆய்வுத் திட்டம் எந்த அளவுகளுக்கு இந்த அளவு கட்டுப்பாடு தேவை என்பதை அடையாளம் காண வேண்டும்.
மொபைல் சாதனங்களில் பிரேக் விகிதாசார வால்வு ஏன் முக்கியமானது?
பிரேக்கிங் செயல்திறன் என்பது மொபைல் இயந்திரங்கள் மற்றும் வாகனங்களில் பாதுகாப்பு-முக்கியமான செயல்பாடாகும். பிரேக் விகிதாசார வால்வு பிரேக்கிங் சர்க்யூட்டில் ஹைட்ராலிக் அழுத்தம் விநியோகத்தை நிர்வகிக்க வடிவமைக்கப்பட்டுள்ளது. கணினி கட்டமைப்பைப் பொறுத்து, வெவ்வேறு சுமை நிலைமைகளின் கீழ் பிரேக்கிங் சக்திகளை சமநிலைப்படுத்த உதவ அழுத்தம் விநியோகம் கட்டுப்படுத்தப்பட வேண்டும். சரியான செயல்பாடு மற்றும் அளவுத்திருத்தம் வாகனம் அல்லது இயந்திர வடிவமைப்பைப் பொறுத்தது மற்றும் பொருந்தக்கூடிய பொறியியல் தேவைகளைப் பின்பற்ற வேண்டும்.
ஒரு உற்பத்தியாளருக்கு, வால்வு உடல் துல்லியமான உள் பத்திகள், நம்பகமான சீல் இடைமுகங்கள் மற்றும் சரியாக இயந்திர இணைப்பு அம்சங்களை வழங்க வேண்டும். குறிப்பிட்ட அழுத்தம் மற்றும் சுற்றுச்சூழல் நிலைமைகளுக்கு உடல் பொருள் மற்றும் உற்பத்தி முறை பொருத்தமானதாக இருக்க வேண்டும். ஒரு துளை சகிப்புத்தன்மை இல்லாமல் இருந்தால் அல்லது ஒரு சீல் மேற்பரப்பு சேதமடைந்தால், வால்வு நோக்கம் போல் செயல்படாது. வால்வு வடிவமைப்பு, அளவுத்திருத்தம், சோதனை மற்றும் வாகன நிலை சரிபார்ப்பு ஆகியவற்றுடன் எந்திரத்தின் தரம் முழுமையான பிரேக் சிஸ்டம் பாதுகாப்பு செயல்முறையின் ஒரு பகுதியாகும்.
டிஃபோன் அதன் ஹைட்ராலிக் தயாரிப்பு வகைகளில் பிரேக் விகிதாச்சார வால்வுகளை பட்டியலிடுகிறது மற்றும் ஹைட்ராலிக் வால்வு உடல் உற்பத்திக்கான வார்ப்பு மற்றும் துல்லியமான CNC இயந்திரத்தைப் பயன்படுத்துவதை விவரிக்கிறது. இந்த வகை உற்பத்திப் பாதை பொருத்தமானது, அங்கு ஒரு கூறு ஒரு வார்ப்பு அல்லது உருவாக்கப்பட்ட வெற்றுப் பகுதியை இயந்திரப் பாதைகள், துறைமுகங்கள் மற்றும் செயல்பாட்டு மேற்பரப்புகளுடன் இணைக்கிறது. தேர்ந்தெடுக்கப்பட்ட பொருள், வார்ப்பு தரம், எந்திர கொடுப்பனவு மற்றும் ஆய்வு முறை அனைத்தும் குறிப்பிட்ட வடிவமைப்பிற்கு வரையறுக்கப்பட வேண்டும்.
வாங்குபவர்கள் வெவ்வேறு ஹைட்ராலிக் பகுதி வகைகளை எவ்வாறு ஒப்பிட வேண்டும்?
பின்வரும் அட்டவணை பல கூறு வகைகளின் பங்கு மற்றும் வாங்குபவர்கள் உறுதிப்படுத்த வேண்டிய முக்கிய தொழில்நுட்ப விவரங்களை சுருக்கமாகக் கூறுகிறது. இது ஒரு தேர்வு வழிகாட்டியாக வடிவமைக்கப்பட்டுள்ளது, உபகரணங்கள் உற்பத்தியாளரின் ஹைட்ராலிக் சர்க்யூட் விவரக்குறிப்புக்கு மாற்றாக அல்ல.
| கூறு வகை | முக்கிய செயல்பாடு | வழக்கமான உபகரணங்கள் பயன்பாடுகள் | முக்கிய விவரக்குறிப்பு சோதனைகள் |
| ஹைட்ராலிக் வால்வு தொகுதி | வால்வு பெருகிவரும் இடைமுகங்கள் மற்றும் உள் திரவப் பாதைகளை வழங்குகிறது | கட்டுமான இயந்திரங்கள், விவசாய இயந்திரங்கள், தொழில்துறை அமைப்புகள் | துறைமுக தளவமைப்பு, துளை பரிமாணங்கள், பெருகிவரும் அம்சங்கள், அழுத்தம் மதிப்பீடு, சீல் மேற்பரப்புகள் |
| ஹைட்ராலிக் பன்மடங்கு | ஒரு ஒருங்கிணைந்த பாதை நெட்வொர்க் மூலம் பல ஹைட்ராலிக் செயல்பாடுகளை இணைக்கிறது | ஆட்டோமேஷன் உபகரணங்கள், மொபைல் இயந்திரங்கள், கனரக ஹைட்ராலிக் அமைப்புகள் | ஓட்டம் பாதை வடிவமைப்பு, துறைமுக தரநிலைகள், பாதை குறுக்குவெட்டுகள், அழுத்தம் வீழ்ச்சி, தூய்மை |
| குவிப்பான் சார்ஜிங் வால்வு | திரட்டி சுற்றுகளில் கட்டுப்படுத்தப்பட்ட சார்ஜிங் மற்றும் அழுத்த மேலாண்மையை ஆதரிக்கிறது | கட்டுமான உபகரணங்கள், தொழில்துறை ஆட்டோமேஷன், கனரக இயந்திரங்கள் | அழுத்தம் தேவைகள், துளை தாங்கும் தன்மை, இணைப்பு விவரங்கள், சீல் வடிவியல் |
| பிரேக் விகிதாசார வால்வு | குறிப்பிட்ட பிரேக்கிங் சர்க்யூட்டில் ஹைட்ராலிக் அழுத்தம் விநியோகத்தை நிர்வகிக்கிறது | மொபைல் உபகரணங்கள் மற்றும் வாகன பிரேக்கிங் அமைப்புகள் | வால்வு உடல் துல்லியம், அழுத்தம் தேவைகள், சீல், அளவுத்திருத்தம் மற்றும் கணினி சரிபார்ப்பு |
| ஹைட்ராலிக் மோட்டார் கூறுகள் | ஹைட்ராலிக் ஆற்றலை ரோட்டரி மெக்கானிக்கல் வெளியீட்டாக மாற்றுவதை ஆதரிக்கவும் | தொழில்துறை இயக்கிகள், விவசாய இயந்திரங்கள், மொபைல் உபகரணங்கள் | பொருள், எந்திர இடைமுகங்கள், தண்டு வடிவியல், தாங்கி மற்றும் சீல் தேவைகள் |
சரியான பகுதியானது உண்மையான சுற்றுடன் பொருந்துகிறது, மிகவும் விரிவான விளக்கம் அல்லது சிறிய மேற்கோள் சகிப்புத்தன்மை கொண்டதாக இருக்க வேண்டிய அவசியமில்லை. குறைந்த ஓட்டம் துணை செயல்பாட்டிற்கான ஒரு ஹைட்ராலிக் பிளாக் பல ஆக்சுவேட்டர்களுக்கு சேவை செய்யும் உயர்-பாய்ச்சல் பன்மடங்கு வேறுபட்ட வடிவமைப்பு முன்னுரிமைகளைக் கொண்டிருக்கலாம். இதேபோல், பிரேக் தொடர்பான வால்வுக்கு பாதுகாப்பு மற்றும் சரிபார்ப்பு பரிசீலனைகள் தேவை, அவை சாதாரண பரிமாண ஆய்வு மூலம் மட்டும் மாற்றப்படக்கூடாது.
எங்களின் பொறியியல் மதிப்பாய்வு, உற்பத்தி வழி உறுதி செய்யப்படுவதற்கு முன், நோக்கம் கொண்ட செயல்பாடு, துறைமுக ஏற்பாடு, பொருள் தேவைகள் மற்றும் முக்கியமான பரிமாணங்களைக் கருதுகிறது. தனிப்பயன் ஆர்டர்களுக்கு, வரைபடங்கள் மற்றும் மாதிரிகள் இயந்திரக் கூறு மற்றும் உபகரண அசெம்பிளி ஆகியவற்றுக்கு இடையேயான உறவை நிறுவ உதவுகின்றன. ஒரு பகுதி ஏற்கனவே உள்ள கூறுகளை மாற்ற வேண்டும் அல்லது கட்டுப்படுத்தப்பட்ட நிறுவல் இடத்திற்குள் பொருத்த வேண்டும் என்றால் இது மிகவும் பயனுள்ளதாக இருக்கும்.
ஹைட்ராலிக் கூறுகளின் நம்பகத்தன்மையை என்ன உற்பத்தி மற்றும் தரத் தேவைகள் தீர்மானிக்கின்றன?
ஹைட்ராலிக் கூறுகளின் நம்பகத்தன்மை தொடர்ச்சியான உற்பத்தி முடிவுகளின் மூலம் கட்டமைக்கப்படுகிறது. பொருள் தேர்வு பகுதியின் தொடக்க பண்புகளை நிறுவுகிறது, எந்திரம் அதன் செயல்பாட்டு வடிவவியலை உருவாக்குகிறது, மேற்பரப்பு சிகிச்சை மேற்பரப்பைப் பாதுகாக்கிறது அல்லது மாற்றியமைக்கிறது, மேலும் முடிக்கப்பட்ட கூறு வரைபடத்தை சந்திக்கிறதா என்பதை ஆய்வு சரிபார்க்கிறது. உள் திரவப் பத்திகளைக் கொண்ட பகுதிகளுக்கு, தூய்மை சமமாக முக்கியமானது, ஏனெனில் சிறிய எந்திர எச்சங்கள் கூட உணர்திறன் ஹைட்ராலிக் கூறுகளை பாதிக்கலாம்.
வெவ்வேறு ஹைட்ராலிக் பயன்பாடுகளுக்கு என்ன பொருட்கள் பயன்படுத்தப்படுகின்றன?
பொருள் தேர்வு அழுத்தம் தேவைகள், இயந்திர ஏற்றுதல், அரிப்பு வெளிப்பாடு, எடை இலக்குகள், இயந்திரம் மற்றும் ஹைட்ராலிக் திரவத்துடன் பொருந்தக்கூடிய தன்மை ஆகியவற்றை பிரதிபலிக்க வேண்டும். ஒவ்வொரு வால்வு உடலுக்கும் அல்லது பன்மடங்கிற்கும் சிறந்த ஒரு பொருள் இல்லை. தேர்ந்தெடுக்கப்பட்ட தரமானது வார்ப்பு, துளையிடுதல், அரைத்தல், திருப்புதல், வெப்ப சிகிச்சை மற்றும் மேற்பரப்பு முடித்தல் உள்ளிட்ட உற்பத்தி செயல்முறைக்கு ஏற்றதாக இருக்க வேண்டும்.
பொதுவான பொருள் குழுக்களில் பின்வருவன அடங்கும்:
- கார்பன் எஃகு:வலிமை, இயந்திரம் மற்றும் செலவு ஆகியவை சமநிலையில் இருக்க வேண்டிய பொதுவான ஹைட்ராலிக் பாகங்களுக்கு பெரும்பாலும் தேர்ந்தெடுக்கப்படுகின்றன. குறிப்பிட்ட தரமானது தேவையான இயந்திர பண்புகள் மற்றும் சேவை நிலைமைகளுடன் பொருந்த வேண்டும்.
- அலாய் ஸ்டீல்:அதிக வலிமை, உடைகள் எதிர்ப்பு அல்லது குறிப்பிட்ட வெப்ப-சிகிச்சை பண்புகள் தேவைப்படும் இடங்களில் பயன்படுத்தப்படுகிறது. வடிவமைப்புக்கு எதிராக பொருள் தரம் மற்றும் வெப்ப-சிகிச்சை நிலை உறுதிப்படுத்தப்பட வேண்டும்.
- வார்ப்பிரும்பு:சில வால்வு உடல்கள் மற்றும் ஹைட்ராலிக் தொகுதிகளுக்கு பயன்படுத்தப்படுகிறது, ஏனெனில் வார்ப்பு எந்திரத்திற்கு முன் ஒரு நடைமுறைக்கு அருகில் நிகர வடிவத்தை உருவாக்க முடியும். அழுத்தத்தைக் கொண்ட பயன்பாடுகளுக்கு வார்ப்புத் தரம் மற்றும் உள் ஒலி முக்கியம்.
- துருப்பிடிக்காத எஃகு:திரவம் மற்றும் சுற்றியுள்ள சூழலுக்கு ஏற்ப தரம் தேர்ந்தெடுக்கப்பட வேண்டும் என்றாலும், அரிப்பை எதிர்ப்பது முன்னுரிமையாக கருதப்படும்.
- அலுமினிய கலவைகள்:தேர்ந்தெடுக்கப்பட்ட மொபைல் உபகரண பயன்பாடுகள் உட்பட, கூறு எடையைக் குறைப்பது முக்கியமானதாக இருக்கும். வலிமை, நூல் வடிவமைப்பு, உடைகள் மேற்பரப்புகள் மற்றும் அழுத்தம் தேவைகள் கவனமாக சரிபார்க்கப்பட வேண்டும்.
- டைட்டானியம் உலோகக் கலவைகள்:ஒரு குறிப்பிட்ட வலிமை-எடை-எடை அல்லது அரிப்பை-எதிர்ப்பு சுயவிவரம் தேவைப்படும் சிறப்புப் பயன்பாடுகளுக்கு, செலவு மற்றும் எந்திரக் கருத்தாய்வுகளுக்கு உட்பட்டு பரிசீலிக்கப்படலாம்.
டிஃபோனின் ஹைட்ராலிக் எந்திர சேவைகளுக்காக வெளியிடப்பட்ட பொருள் பட்டியலில் கார்பன் ஸ்டீல், அலாய் ஸ்டீல், துருப்பிடிக்காத எஃகு, அலுமினியம் உலோகக் கலவைகள், வார்ப்பிரும்பு மற்றும் டைட்டானியம் அலாய் விருப்பங்கள் அதன் தயாரிப்புத் தகவல் முழுவதும் அடங்கும். கிடைக்கும் தன்மை மற்றும் பொருத்தம் ஆகியவை குறிப்பிட்ட கூறு, வரைதல் மற்றும் ஆர்டர் தேவைகளைப் பொறுத்தது. ஒரு பொருள் பொதுத் திறன் பட்டியலில் தோன்றுவதால் வெறுமனே தேர்ந்தெடுக்கப்படக்கூடாது; திட்டத்திற்கான சரியான தரம், வெப்ப-சிகிச்சை நிலை மற்றும் தேவையான சான்றிதழ் உறுதிப்படுத்தப்பட வேண்டும்.
CNC இயந்திரம் மற்றும் ஆழமான துளை துளையிடுதல் திரவ செயல்திறனை எவ்வாறு பாதிக்கிறது?
ஹைட்ராலிக் வால்வு உடல்கள் மற்றும் பன்மடங்குகள் பெரும்பாலும் சிக்கலான உள் பத்திகளைக் கொண்டிருக்கின்றன, அவை கூறுகளின் வெவ்வேறு முகங்களில் அமைந்துள்ள துறைமுகங்களை இணைக்கின்றன. CNC துருவல் மற்றும் துளையிடுதல் இந்த அம்சங்களை உருவாக்குகின்றன, அதே நேரத்தில் திருப்புதல் மற்றும் பிற இயந்திர செயல்பாடுகள் சுற்று இடைமுகங்கள், நூல்கள், துளைகள் மற்றும் சீல் மேற்பரப்புகளை உருவாக்குகின்றன. மல்டி-ஆக்சிஸ் எந்திரம் சிக்கலான வடிவவியலுக்கான தொடர்ச்சியான அமைப்புகளைக் குறைக்கலாம் மற்றும் வெவ்வேறு அம்சங்களுக்கு இடையேயான உறவைப் பராமரிக்க உதவும்.
ஒரு வடிவமைப்பிற்கு நீண்ட உள் பாதை தேவைப்படும்போது ஆழமான துளை துளையிடுதல் மிகவும் முக்கியமானது. துளை தேவையான விட்டம் மற்றும் மேற்பரப்பு நிலையை பராமரிக்கும் போது குறிப்பிட்ட நிலை மற்றும் திசையை பின்பற்ற வேண்டும். துளை அதன் நோக்கம் கொண்ட பாதையிலிருந்து வெகுதூரம் விலகிச் சென்றால், அது மற்றொரு பாதையை அணுகலாம், சுவர் தடிமன் குறைக்கலாம் அல்லது எதிர்பாராத இணைப்பை உருவாக்கலாம். துளை ஆய்வு மற்றும் பொருத்தமான துப்புரவு நடைமுறைகள் பத்தியில் வரைதல் தேவைகளை பூர்த்தி செய்கிறது என்பதை உறுதிப்படுத்த உதவுகிறது.
டிஃபோனின் வெளியிடப்பட்ட ஹைட்ராலிக் எந்திர விவரக்குறிப்புகள் பின்வரும் செயல்முறை குறிப்புகளை உள்ளடக்கியது:
| உற்பத்தி செயல்முறை | தொழில்நுட்ப தகவல் வெளியிடப்பட்டது | தொடர்புடைய தர சோதனைகள் |
| ஆழமான துளை தோண்டுதல் | விட்டம் வரம்பு 3-50 மிமீ; 1000 மிமீ வரை ஆழம்; 100 மிமீக்கு 0.1 மிமீ நேராகக் கூறப்பட்டது | துளை ஆய்வு, மேற்பரப்பு கடினத்தன்மை சோதனைகள், பத்தியில் சரிபார்ப்பு |
| பல அச்சு CNC எந்திரம் | வெளியிடப்பட்ட சகிப்புத்தன்மை ± 0.005 மிமீ; நிலை துல்லியம் ± 0.005 மிமீ; மேற்பரப்பு பூச்சு Ra 0.2-0.8 μm | CMM அளவீடு, முன்மாதிரி ஆய்வு, செயல்முறை கண்காணிப்பு |
| துறைமுகம் மற்றும் நூல் எந்திரம் | SAE, JIC, NPT மற்றும் BSPP நூல் தரநிலைகள் பட்டியலிடப்பட்டுள்ளன | நூல் அளவீடுகள், பரிமாண சோதனைகள், குறிப்பிட்ட இடத்தில் காற்று அல்லது அழுத்தம் சோதனை |
| வெப்ப சிகிச்சை மற்றும் மேற்பரப்பு பொறியியல் | நைட்ரைடிங், ஹார்ட் குரோம் முலாம் மற்றும் பாஸ்பேட் பூச்சு ஆகியவை பட்டியலிடப்பட்டுள்ளன | பொருந்தும் இடங்களில் கடினத்தன்மை சரிபார்ப்பு மற்றும் பூச்சு தடிமன் சரிபார்ப்பு |
இவை வெளியிடப்பட்ட செயல்முறை விவரக்குறிப்புகள் மற்றும் அவை தொடர்புடைய பகுதி மற்றும் உற்பத்தி வழியுடன் பொருந்தக்கூடிய இடங்களில் மட்டுமே பயன்படுத்தப்பட வேண்டும். ஒரு பொதுவான சகிப்புத்தன்மை அறிக்கை என்பது ஒவ்வொரு ஹைட்ராலிக் தயாரிப்பிலும் உள்ள ஒவ்வொரு பரிமாணமும் ஒரே மதிப்பில் இயந்திரமாக்கப்படுவதைக் குறிக்காது. வால்வு துவாரங்கள், துளை விட்டம், துறைமுக நிலைகள், சீல் முகங்கள் மற்றும் மவுண்டிங் டேட்டம்கள் போன்ற முக்கியமான அம்சங்களை வரைபடம் அடையாளம் காண வேண்டும். அந்த அம்சங்களுக்கான ஆய்வு முறைகளைத் தேர்ந்தெடுக்கலாம்.
சீல் செய்வதற்கு மேற்பரப்பு பூச்சு மற்றும் தூய்மை ஏன் முக்கியம்?
ஹைட்ராலிக் அமைப்புகள் அழுத்தப்பட்ட திரவத்தைக் கொண்டிருக்க சீல் இடைமுகங்களை நம்பியுள்ளன. வடிவமைப்பைப் பொறுத்து, ஒரு வால்வு உடல் O- மோதிரங்கள், உலோகத்திலிருந்து உலோகத் தொடர்பு, கெட்டி இடைமுகங்கள், பிளக்குகள் அல்லது பிற சீல் ஏற்பாடுகளைப் பயன்படுத்தலாம். இந்த அம்சங்களைச் சுற்றியுள்ள மேற்பரப்பு நிலை முத்திரை எவ்வாறு அமர்ந்திருக்கிறது மற்றும் அது எவ்வளவு சிறப்பாக செயல்படுகிறது என்பதைப் பாதிக்கிறது. அதிகப்படியான கரடுமுரடான தன்மை, கீறல்கள், பர்ர்கள் அல்லது எந்திர அடையாளங்கள் கசிவு பாதைகளை உருவாக்கலாம் அல்லது நிறுவலின் போது ஒரு முத்திரையை சேதப்படுத்தலாம்.
எனவே மேற்பரப்பு பூச்சு தேவைகள் முழு கூறுக்கும் ஒரு உலகளாவிய மதிப்பாக பயன்படுத்தப்படுவதற்கு பதிலாக செயல்பாட்டு பகுதிகளுக்கு குறிப்பிடப்பட வேண்டும். சீல் செய்யாத வெளிப்புற முகத்திற்கு துல்லியமான துளை அல்லது வால்வு மவுண்டிங் மேற்பரப்பு போன்ற அதே பூச்சு தேவையில்லை. ஒரு கட்டுப்படுத்தப்பட்ட மேற்பரப்பு நிலைக்கு வடிவமைப்பு அழைப்பு விடுக்கும் இடங்களில் அரைத்தல், மெருகூட்டுதல் அல்லது பிற முடித்தல் முறைகள் பயன்படுத்தப்படலாம். பொருத்தமான செயல்முறை பொருள், வடிவியல், முத்திரை வகை மற்றும் வரைதல் தேவைகளைப் பொறுத்தது.
தூய்மையும் அவ்வளவு முக்கியம். துளையிடுதல் மற்றும் அரைத்தல் சில்லுகள், பர்ர்கள், வெட்டு திரவம் மற்றும் நுண்ணிய துகள்களை பத்திகளுக்குள் விடலாம். இந்த அசுத்தங்கள் முடிக்கப்பட்ட பகுதியில் இருந்தால், அவை வால்வுகள், குழாய்கள், சிலிண்டர்கள் அல்லது பிற உணர்திறன் கூறுகளுக்குள் பயணிக்கலாம். குறுக்கு துளையிடப்பட்ட துளைகள் மிகவும் முக்கியம், ஏனென்றால் இரண்டு பத்திகள் வெட்டும் இடத்தில் பர்ர்கள் இருக்கும். டிபரரிங், ஃப்ளஷிங், உலர்த்துதல் மற்றும் பாதுகாக்கப்பட்ட பேக்கேஜிங் ஆகியவை பயன்பாட்டிற்கு தேவைப்படும் உற்பத்தித் திட்டத்தில் சேர்க்கப்பட வேண்டும்.
நைட்ரைடிங், ஹார்ட் குரோம் முலாம், பாஸ்பேட் பூச்சு, கருப்பு ஆக்சைடு அல்லது பிற குறிப்பிட்ட பூச்சுகள் போன்ற மேற்பரப்பு சிகிச்சைகள் குறிப்பிட்ட தேவைகளைப் பூர்த்தி செய்ய பயன்படுத்தப்படலாம். அவை ஒன்றுக்கொன்று மாறக்கூடியவை அல்ல. சில சிகிச்சைகள் மேற்பரப்பு கடினத்தன்மையை மேம்படுத்துகின்றன அல்லது உடைகள் நடத்தையை மேம்படுத்துகின்றன, மற்றவை அரிப்பு பாதுகாப்பை வழங்குகின்றன அல்லது உராய்வு பண்புகளை மாற்றுகின்றன. தேர்ந்தெடுக்கப்பட்ட செயல்முறை அடிப்படை பொருள், பரிமாண சகிப்புத்தன்மை, சீல் மேற்பரப்புகள் மற்றும் இயக்க திரவத்துடன் இணக்கமாக இருக்க வேண்டும். எந்திர கொடுப்பனவு திட்டமிடலின் போது பொருத்தப்பட்ட இடைமுகத்தை பாதிக்கும் எந்த பூச்சு தடிமனையும் கருத்தில் கொள்ள வேண்டும்.
டெலிவரிக்கு முன் முடிக்கப்பட்ட பாகங்கள் எவ்வாறு பரிசோதிக்கப்பட வேண்டும்?
ஆய்வு கூறு வரைதல் மற்றும் அதன் செயல்பாட்டுடன் தொடர்புடைய அபாயங்களுடன் இணைக்கப்பட வேண்டும். உட்புற பத்திகள் மற்றும் சீல் இடைமுகங்களைக் கொண்ட ஒரு துல்லியமான ஹைட்ராலிக் பகுதிக்கு ஒரு காட்சி சரிபார்ப்பு மட்டும் போதாது. பரிமாண ஆய்வு, நூல் சரிபார்ப்பு, மேற்பரப்பு சோதனைகள், தூய்மை மதிப்பீடு மற்றும் அழுத்தம் தொடர்பான சோதனைகள் அனைத்தும் தயாரிப்பு விவரக்குறிப்பைப் பொறுத்து தேவைப்படலாம்.
ஒரு நடைமுறை ஆய்வுத் திட்டத்தில் பின்வரும் காசோலைகள் இருக்கலாம்:
- பொருள் சரிபார்ப்பு:தேவையான சப்ளையர் ஆவணத்தைப் பயன்படுத்தி ஆர்டர் செய்யப்பட்ட பொருள் தரம் மற்றும் குறிப்பிட்ட வெப்ப-சிகிச்சை நிலை ஆகியவற்றை உறுதிப்படுத்தவும்.
- பரிமாண ஆய்வு:முக்கியமான துளைகள், போர்ட் இருப்பிடங்கள், பெருகிவரும் மேற்பரப்புகள், நூல் அம்சங்கள் மற்றும் டேட்டம் உறவுகளை அளவிடவும்.
- வடிவியல் ஆய்வு:குறிப்பிட்ட இடத்தில் நிலை துல்லியம், செங்குத்தாக, தட்டையான தன்மை மற்றும் பிற வடிவியல் சகிப்புத்தன்மையை சரிபார்க்கவும்.
- மேற்பரப்பு ஆய்வு:கீறல்கள், பர்ர்கள், அரிப்பு அல்லது எந்திரக் குறைபாடுகளுக்கு சீல் செய்யும் முகங்கள், துளைகள் மற்றும் வெளிப்புற மேற்பரப்புகளை ஆய்வு செய்யவும்.
- நூல் ஆய்வு:குறிப்பிட்ட இணைப்பு தரநிலைக்கு எதிராக நூல் வடிவம் மற்றும் அளவை சரிபார்க்க பொருத்தமான அளவீடுகளைப் பயன்படுத்தவும்.
- தூய்மை சரிபார்ப்பு:பத்திகள் சில்லுகள், தளர்வான துகள்கள் மற்றும் ஏற்றுக்கொள்ள முடியாத செயலாக்க எச்சங்கள் இல்லாமல் இருப்பதை சரிபார்க்கவும்.
- செயல்பாட்டு அல்லது அழுத்தம் சோதனை:பகுதி வரைதல், வாடிக்கையாளர் விவரக்குறிப்பு அல்லது பொருந்தக்கூடிய சரிபார்ப்பு செயல்முறை மூலம் தேவைப்படும் இடங்களில் சோதனைகளை நடத்தவும்.
டிஃபோனின் வெளியிடப்பட்ட உற்பத்தித் தகவல், ஒருங்கிணைப்பு அளவீட்டு இயந்திரம், சுயவிவரப் புரொஜெக்டர், கடினத்தன்மை சோதனையாளர் மற்றும் மேற்பரப்பு கடினத்தன்மை சோதனையாளர் போன்ற உபகரணங்களை அடையாளம் காட்டுகிறது. அதன் ஹைட்ராலிக் எந்திரப் பக்கம் CMM சரிபார்ப்பு, நூல் அளவு ஆய்வு, காற்று அழுத்த சோதனை, ஓட்டம் சோதனை மற்றும் அழுத்தம் சோதனை ஆகியவை தொடர்புடைய தர உறுதி முறைகளாக விவரிக்கிறது. மாதிரி அதிர்வெண், ஏற்றுக்கொள்ளும் அளவுகோல்கள் மற்றும் ஆவணங்கள் உட்பட ஆர்டருக்குத் தேவையான சரியான காசோலைகள் முன்கூட்டியே ஒப்புக் கொள்ளப்பட வேண்டும்.
எங்கள் தொழிற்சாலை முக்கியமான பரிமாணங்களையும் உள் தூய்மையையும் இணைக்கப்பட்ட தரத் தேவைகளாகக் கருதுகிறது. ஒரு துளை அதன் விட்டம் சகிப்புத்தன்மையை சந்திக்கலாம், ஆனால் மேற்பரப்பு நிலை, நேரான தன்மை அல்லது தூய்மைக்கான கூடுதல் சோதனைகள் தேவைப்படும். இதேபோல், ஒரு திரிக்கப்பட்ட போர்ட் அதன் சீல் இடைமுகத்தை உறுதிப்படுத்த வேண்டியிருக்கும் போது, நூல் அளவீட்டு பரிசோதனையை மேற்கொள்ளலாம். நிறுவலுக்குப் பிறகு பகுதி எவ்வாறு செயல்படும் என்பதை ஆய்வுத் திட்டம் பிரதிபலிக்க வேண்டும்.
OEM வாங்குபவர்கள் தனிப்பயன் ஆர்டருக்கு என்ன தகவலை வழங்க வேண்டும்?
துல்லியமான உள்ளீடு தகவல் மேற்கோள் மற்றும் தயாரிப்பின் போது நிச்சயமற்ற தன்மையைக் குறைக்கிறது. வாங்குபவர்கள் தற்போதைய 2டி வரைதல், 3டி மாதிரி, இயற்பியல் மாதிரி அல்லது இவற்றின் கலவையை கிடைக்கும் இடங்களில் வழங்க வேண்டும். ஆவணங்கள் பொருள், பரிமாணங்கள், சகிப்புத்தன்மை, துறைமுக தரநிலைகள், மேற்பரப்பு சிகிச்சை மற்றும் எந்த செயல்பாட்டு சோதனை தேவைகளையும் அடையாளம் காண வேண்டும். ஒரு கூறு ஏற்கனவே இருக்கும் பகுதியை மாற்றும் நோக்கம் கொண்டால், வாங்குபவர் வடிவமைப்பு சரியான மாற்றா அல்லது மாற்றங்கள் அனுமதிக்கப்படுகிறதா என்பதையும் தெளிவுபடுத்த வேண்டும்.
ஆர்டரை உறுதிப்படுத்தும் முன், நிறுவுவது பயனுள்ளது:
- உபகரண வகை மற்றும் கூறுகளால் செய்யப்படும் செயல்பாடு.
- வேலை அழுத்தம், அதிகபட்ச குறிப்பிட்ட அழுத்தம் மற்றும் எதிர்பார்க்கப்படும் ஓட்டம் நிலைமைகள்.
- ஹைட்ராலிக் திரவ வகை மற்றும் இயக்க வெப்பநிலை வரம்பு.
- பொருள் தரம் மற்றும் எந்த வெப்ப-சிகிச்சை தேவை.
- போர்ட் நூல் தரநிலைகள், துளை பரிமாணங்கள் மற்றும் சீல் ஏற்பாடுகள்.
- முக்கியமான பரிமாண மற்றும் வடிவியல் சகிப்புத்தன்மை.
- மேற்பரப்பு சிகிச்சை, பூச்சு தடிமன் மற்றும் சிகிச்சையளிக்கப்படாமல் இருக்க வேண்டிய பகுதிகள்.
- தேவையான ஆய்வு அறிக்கைகள், அழுத்தம் சோதனைகள் மற்றும் கண்டறியக்கூடிய ஆவணங்கள்.
- ஆர்டர் அளவு, முன்மாதிரி தேவைகள், பேக்கேஜிங் மற்றும் டெலிவரி எதிர்பார்ப்புகள்.
தனிப்பயன் பகுதிகளுக்கு, மேற்கோள் நிலையான எந்திர திறன் மற்றும் திட்ட-குறிப்பிட்ட செயல்திறன் தேவைகளுக்கு இடையில் வேறுபட வேண்டும். மேற்கோள் காட்டப்பட்ட பரிமாண சகிப்புத்தன்மை ஒரு கூறுகளின் அழுத்தம் மதிப்பீடு, சோர்வு வாழ்க்கை அல்லது முழுமையான ஹைட்ராலிக் அமைப்புக்கான பொருத்தத்தை தானாக நிறுவாது. அந்த குணாதிசயங்கள் பொருள் பண்புகள், சுவர் தடிமன், வடிவமைப்பு கணக்கீடுகள், உற்பத்தி தரம் மற்றும் நோக்கம் கொண்ட இயக்க நிலைமைகளின் கீழ் சரிபார்ப்பு ஆகியவற்றை சார்ந்துள்ளது.
கிங்டாவ் டிஃபோன் மெஷினரி கோ., லிமிடெட். OEM மற்றும் ODM எந்திர சேவைகளை வழங்குகிறது மற்றும் ஹைட்ராலிக் வால்வு பிளாக்ஸ், அக்யூமுலேட்டர் சார்ஜிங் வால்வுகள், பிரேக் விகிதாசார வால்வுகள் மற்றும் பன்மடங்கு தொடர்பான தயாரிப்புகளை அதன் ஹைட்ராலிக் தயாரிப்பு வரம்பிற்குள் பட்டியலிடுகிறது. அதன் பரந்த உற்பத்தி வளங்களில் CNC எந்திரம் மற்றும் துல்லியமான உலோகக் கூறுகளுக்குப் பயன்படுத்தப்படும் ஆய்வுக் கருவிகள் அடங்கும். குறிப்பிட்ட வரிசைக்கு எந்த எந்திர செயல்பாடுகள், பொருட்கள், மேற்பரப்பு சிகிச்சைகள் மற்றும் ஆய்வுப் பதிவுகள் பொருத்தமானவை என்பதை உறுதிப்படுத்த, வாங்குபவர்கள் வரைபட மதிப்பாய்வு கட்டத்தைப் பயன்படுத்தலாம்.
முடிவுரை
ஹைட்ராலிக் கூறுகள் இன்றியமையாதவை, ஏனெனில் அவை திரவ விநியோகம், அழுத்தம் கட்டுப்பாடு, ஆற்றல் சேமிப்பு மற்றும் தொழில்துறை மற்றும் மொபைல் சாதனங்களில் இயந்திர இயக்கத்தை நிர்வகிக்கின்றன. வால்வுத் தொகுதிகள் மற்றும் பன்மடங்குகள் சிக்கலான ஹைட்ராலிக் சுற்றுகளை ஒழுங்கமைக்கின்றன, குவிப்பான் சார்ஜிங் வால்வுகள் அழுத்த மேலாண்மையை ஆதரிக்கின்றன, மேலும் பிரேக் விகிதாச்சார வால்வுகள் நியமிக்கப்பட்ட பிரேக்கிங் அமைப்புகளில் முக்கியமான செயல்பாடுகளைச் செய்கின்றன. அவற்றின் நம்பகத்தன்மை சரியான வடிவமைப்பு, பொருத்தமான பொருட்கள், துல்லியமான எந்திரம், பயனுள்ள சீல், சுத்தமான உள் பத்திகள் மற்றும் உண்மையான பயன்பாட்டுத் தேவைகளுக்கு எதிரான ஆய்வு ஆகியவற்றைப் பொறுத்தது.
OEM உற்பத்தியாளர்கள் மற்றும் உபகரணப் பொறியாளர்களுக்கு, சரியான கூறுகளைத் தேர்ந்தெடுப்பது ஹைட்ராலிக் சுற்று மற்றும் பகுதியின் இயக்க நிலைமைகள் பற்றிய தெளிவான புரிதலுடன் தொடங்குகிறது. Qingdao Difon Machinery Co., Ltd. தனிப்பயன் ஹைட்ராலிக் வால்வு பிளாக்குகள், பன்மடங்கு உடல்கள், அக்குமுலேட்டர் சார்ஜிங் வால்வுகள், பிரேக் விகிதாசார வால்வுகள் மற்றும் தொடர்புடைய துல்லிய-இயந்திர பாகங்களுக்கான விசாரணைகளை வரவேற்கிறது.எங்கள் குழுவை தொடர்பு கொள்ளவும்உங்களின் அடுத்த தொழில்துறை அல்லது மொபைல் சாதனத் திட்டத்திற்கான பொருத்தமான உற்பத்தி மற்றும் ஆய்வுத் திட்டத்தைப் பற்றி விவாதிக்க உங்கள் வரைபடங்கள், பொருள் தேவைகள் மற்றும் தொழில்நுட்ப விவரக்குறிப்புகள்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
1. ஹைட்ராலிக் வால்வு தொகுதிக்கும் ஹைட்ராலிக் பன்மடங்குக்கும் என்ன வித்தியாசம்?
ஒரு ஹைட்ராலிக் வால்வு தொகுதி பொதுவாக ஹைட்ராலிக் வால்வுகளை நிறுவ மற்றும் இணைக்க தேவையான பெருகிவரும் இடைமுகங்கள் மற்றும் உள் பத்திகளை வழங்குகிறது, அதே சமயம் பன்மடங்கு என்பது ஒரு ஹைட்ராலிக் சர்க்யூட்டின் பல பகுதிகளை இணைக்க வடிவமைக்கப்பட்ட ஒரு ஒருங்கிணைந்த திரவ-விநியோக அமைப்பாகும். தொழில்துறை பயன்பாட்டில் விதிமுறைகள் ஒன்றுடன் ஒன்று இருக்கலாம், ஆனால் உண்மையான வடிவமைப்பு, போர்ட் ஏற்பாடு, வால்வு இடைமுகங்கள் மற்றும் சுற்று செயல்பாடு ஆகியவை ஒரு குறிப்பிட்ட அமைப்பில் கூறுகளின் பங்கை தீர்மானிக்கின்றன.
2. எந்திர துல்லியம் ஹைட்ராலிக் வால்வு உடல் செயல்திறனை எவ்வாறு பாதிக்கிறது?
இயந்திர துல்லியம் துளை பரிமாணங்கள், வால்வு சீரமைப்பு, போர்ட் பொருத்துதல், நூல் பொருத்தம் மற்றும் சீல் இடைமுகங்களை பாதிக்கிறது. ஒரு முக்கியமான அம்சம் அதன் குறிப்பிட்ட சகிப்புத்தன்மைக்கு வெளியே இருந்தால், அதன் விளைவாக அசெம்பிளி பிரச்சனைகள், கட்டுப்படுத்தப்பட்ட ஓட்டம், உள் கசிவு அல்லது சீரற்ற வால்வு செயல்பாடு ஆகியவை அடங்கும். ஒவ்வொரு முக்கியமான அம்சத்திற்கும் பொருத்தமான அளவீட்டு முறைகள் தேர்ந்தெடுக்கப்பட்டு, வரைதல் மற்றும் செயல்பாட்டுத் தேவைகளுக்கு எதிராக துல்லியம் மதிப்பீடு செய்யப்பட வேண்டும்.
3. ஹைட்ராலிக் வால்வு தொகுதிகள் மற்றும் பன்மடங்குகளுக்கு பொதுவாக எந்த பொருட்கள் தேர்ந்தெடுக்கப்படுகின்றன?
பொதுவான பொருள் விருப்பங்களில் கார்பன் ஸ்டீல், அலாய் ஸ்டீல், வார்ப்பிரும்பு, துருப்பிடிக்காத எஃகு மற்றும் அலுமினிய கலவைகள் ஆகியவை அடங்கும். கார்பன் மற்றும் அலாய் ஸ்டீல்கள் வலிமை மற்றும் இயந்திர பண்புகள் முக்கியமானவையாகக் கருதப்படுகின்றன, பொருத்தமான வார்ப்பு வால்வு உடல்களுக்கு வார்ப்பிரும்பு பயன்படுத்தப்படுகிறது, அரிப்பை உணர்திறன் சூழல்களுக்கு துருப்பிடிக்காத எஃகு தேர்ந்தெடுக்கப்படலாம், மேலும் அலுமினிய கலவைகள் தேர்ந்தெடுக்கப்பட்ட மொபைல் பயன்பாடுகளில் எடையைக் குறைக்கும். அழுத்தம், திரவ இணக்கத்தன்மை, வெப்பநிலை, எந்திரம் மற்றும் வடிவமைப்பு தேவைகளுக்கு எதிராக சரியான தரம் உறுதிப்படுத்தப்பட வேண்டும்.
4. ஹைட்ராலிக் பாகங்களை எந்திரம் செய்த பிறகு உள் தூய்மை ஏன் முக்கியம்?
எந்திரம் உலோக சில்லுகள், பர்ர்கள், சிராய்ப்பு துகள்கள் மற்றும் வெட்டு திரவ எச்சங்களை துளையிடப்பட்ட பத்திகள் மற்றும் திரிக்கப்பட்ட துறைமுகங்களுக்குள் விடலாம். இந்த அசுத்தங்கள் ஹைட்ராலிக் சுற்றுக்குள் நுழைந்தால், அவை வால்வு செயல்பாட்டில் குறுக்கிடலாம், நெருக்கமான மேற்பரப்புகளை சேதப்படுத்தலாம், உடைகளை முடுக்கிவிடலாம் அல்லது சிறிய ஓட்டப் பாதைகளைத் தடுக்கலாம். டிபரரிங், ஃப்ளஷிங், உலர்த்துதல், ஆய்வு மற்றும் பாதுகாக்கப்பட்ட பேக்கேஜிங் ஆகியவை நிறுவலுக்கு முன் மாசுபாடு அபாயங்களைக் குறைக்க உதவுகின்றன.
5. தனிப்பயன் ஹைட்ராலிக் பாகங்களுக்கான மேற்கோளைக் கோரும்போது வாங்குபவர்கள் என்ன தகவலை வழங்க வேண்டும்?
வாங்குபவர்கள் தற்போதைய வரைதல் அல்லது 3D மாதிரி, பொருள் தரம், பரிமாணங்கள், முக்கியமான சகிப்புத்தன்மை, போர்ட் மற்றும் நூல் தரநிலைகள், வேலை அழுத்தம், ஹைட்ராலிக் திரவம், இயக்க வெப்பநிலை, மேற்பரப்பு சிகிச்சை மற்றும் தேவையான ஆய்வு அல்லது சோதனை அளவுகோல்களை வழங்க வேண்டும். உபகரண பயன்பாடு, ஆர்டர் அளவு, முன்மாதிரி தேவைகள் மற்றும் பேக்கேஜிங் தேவைகளும் பயனுள்ளதாக இருக்கும். முழுமையான தகவல் உற்பத்தியாளரை செயல்முறை சாத்தியக்கூறுகளை மதிப்பிடவும், முக்கியமான அம்சங்களை அடையாளம் காணவும், உண்மையான கூறு தேவைகளின் அடிப்படையில் மேற்கோளைத் தயாரிக்கவும் அனுமதிக்கிறது.
விசாரணையை அனுப்பு
X
உங்களுக்கு சிறந்த உலாவல் அனுபவத்தை வழங்கவும், தள போக்குவரத்தை பகுப்பாய்வு செய்யவும் மற்றும் உள்ளடக்கத்தைத் தனிப்பயனாக்கவும் நாங்கள் குக்கீகளைப் பயன்படுத்துகிறோம். இந்தத் தளத்தைப் பயன்படுத்துவதன் மூலம், எங்கள் குக்கீகளைப் பயன்படுத்துவதை ஒப்புக்கொள்கிறீர்கள்.
தனியுரிமைக் கொள்கை